







Resumen del artículo técnico
Aumento de la eficiencia de los motores eléctricos mediante el pelado con láser en forma de horquilla
El pelado con láser en dos pasos, y no la ablación con un solo láser, es lo que determina la calidad de la soldadura de los «hairpin».
Los estatores en forma de horquilla son los responsables de la alta eficiencia de los motores eléctricos. Se trata de hilos de cobre rectangulares con un mayor factor de llenado de cobre que los hilos redondos tradicionales, y con aislamiento orgánico para mayor seguridad. Sin embargo, el montaje depende de la soldadura de los extremos de las horquillas; y tan solo una micra de residuo de aislamiento sobre el cobre produce soldaduras débiles, reduce la eficiencia del motor y da lugar a un rendimiento de producción irregular.
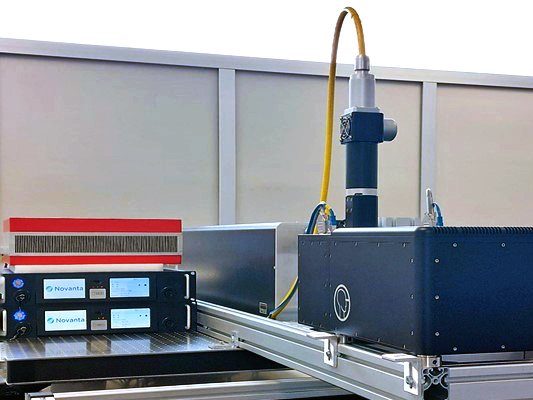
Este artículo técnico, elaborado por tres autores de Novanta, documenta un proceso láser en dos etapas para estatores en forma de horquilla: un láser de CO₂ de 400 W (Novanta Firestar i401 a 10,6 µm) elimina la mayor parte del aislamiento, y a continuación un láser de fibra de nanosegundos de 200 W elimina la capa residual de 1-2 µm — ambos funcionando simultáneamente a través del cabezal de escaneo de tres ejes y doble longitud de onda «Chameleon» de Novanta, lo que permite alcanzar tiempos de ciclo inferiores a 1,0 segundo.
Entre las conclusiones clave destacan:
- Por qué la calidad de la soldadura en horquilla —y, por lo tanto, la eficiencia del motor— depende de la eliminación completa del aislamiento orgánico (los residuos de micras de grosor hacen que la soldadura falle)
- Cómo una combinación de dos láseres (CO₂ para la mayor parte del aislamiento + fibra para los residuos) supera a cualquier enfoque con un solo láser tanto en velocidad como en calidad
- Cuándo elegir el CO₂ de 9,3 µm en lugar del de 10,6 µm: depende de la composición química del aislamiento (PA, PE, PI), medida mediante un espectrómetro IR ATR
- Lo que permite el cabezal de escaneo Chameleon: procesamiento de doble longitud de onda mediante un único cabezal de tres ejes con un solapamiento de campo del 75 %
- Un punto de referencia práctico para el sector: se ha logrado una fluorescencia <9 RFU en cuatro diseños en horquilla en un ciclo de <1,0 segundo
Descarga el artículo técnico completo para consultar los datos de absorbancia del espectrómetro IR ATR en cuatro materiales de aislamiento, los conjuntos de parámetros para el proceso de dos pasos con CO₂ y fibra, y la arquitectura del cabezal de escaneo de doble longitud de onda Chameleon, antes de especificar un sistema de pelado con un solo láser que duplique tu tiempo de ciclo y el espacio que ocupa la máquina.
