







Panoramica del documento tecnico
Specifiche relative al laser e alla testina di scansione per il taglio delle lamine anodiche delle batterie per veicoli elettrici
È l’architettura della testina di scansione, non la marca del laser, a determinare la produttività della linea di produzione delle batterie per veicoli elettrici in metri al secondo.
La produzione di celle per veicoli elettrici avviene in modalità roll-to-roll a metri al secondo, e il responsabile di linea non sta acquistando semplicemente “un laser”, ma un sottosistema di taglio integrato in cui la testina di scansione, la lente F-Theta e la sorgente laser garantiscono la produttività in modo sinergico oppure si ostacolano a vicenda. Se si specifica un’architettura errata della testina di scansione o una lunghezza focale F-Theta errata, si limita la velocità in m/s prima ancora che la sorgente laser diventi il collo di bottiglia. Se si specifica una modalità laser errata (CW vs ns vs ps), si scambia la qualità delle bave con il rischio di instabilità delle celle per tutta la durata della linea.
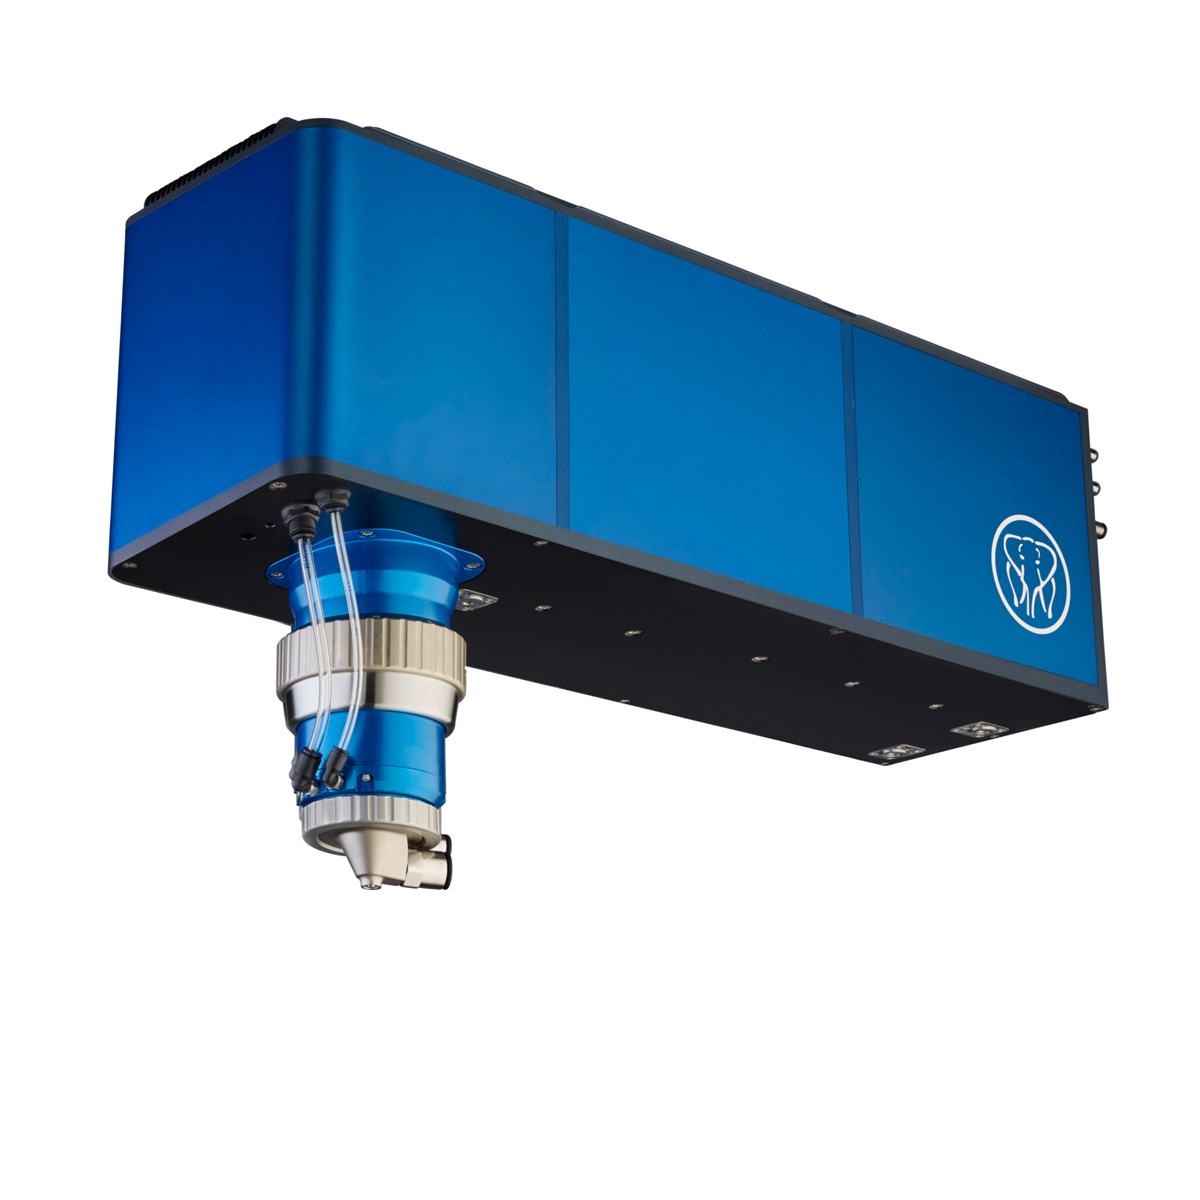
Questo documento tecnico documenta il benchmark completo CW / ns / ps su anodo di rame rivestito (100-150 µm) tramite le testine di scansione digitali a 3 assi FIREFLY3D e ibride a 2 assi versia di Novanta — e si abbina naturalmente al documento correlato di Novanta sullo “stripping a forcella” relativo alla produzione dei motori per veicoli elettrici, dove la testina di scansione a doppia lunghezza d’onda Chameleon e il processo in due fasi Firestar i401 CO₂ + fibra completano la mappa delle capacità della linea laser sia per la produzione delle celle che degli statori.
I punti chiave da ricordare includono:
- Perché l’architettura delle teste di scansione è l’elemento chiave che gli acquirenti sottovalutano nella linea di produzione dei veicoli elettrici — la scelta tra digitale a 3 assi (FIREFLY3D) e ibrida (versia) determina le potenzialità delle lenti a valle
- In che modo la scelta dell’F-Theta determina il successo o il fallimento delle specifiche tecniche: maggiore lunghezza focale = spot più ampio, ma maggiore lunghezza di Rayleigh = stabilità del processo nelle tolleranze reali delle lamine
- Quando la fibra CW è la scelta giusta per la vostra linea, quando la tecnologia ns offre il giusto compromesso tra velocità e qualità e quando la tecnologia ps è l’unica risposta accettabile per celle premium in cui la stabilità è fondamentale
- Come si presenta nella pratica la copertura laser EV da un unico fornitore: taglio di celle con anodo/catodo + asportazione dello statore a forcina + testina di scansione + infrastruttura di controllo all’interno di un unico ecosistema
- Un approccio pratico all’approvvigionamento: non specificare i laser isolatamente — specificare laser-lente-testina di scansione come un unico sottosistema e verificare con il fornitore la prova di applicabilità sia dal lato cella che dal lato motore
Scarica il documento tecnico completo per la microscopia comparativa dei lati di ingresso e di uscita del taglio in tutte e quattro le configurazioni laser, i profili di bave e gioco rilevati dal microscopio a scansione laser e la matrice di classificazione qualitativa — oltre a fare riferimento incrociato al documento di approfondimento sullo “Stripping a forcina” relativo al processo lato motore — prima di specificare un pacchetto laser e testina di scansione per la linea di produzione delle batterie basandosi esclusivamente sulla potenza media.
