







Panoramica del documento tecnico
Ottimizzazione della densità energetica per l’incisione profonda
È la fluenza, non la potenza media, a determinare la qualità dell’incisione profonda e la velocità di asportazione.
L’incisione profonda per gioielli e orologi si colloca in una finestra di processo molto ristretta: velocità di asportazione di circa 5 mm³/min, rugosità superficiale inferiore a 2 µm, angoli dei dettagli nitidi di 50 µm, assenza di bave e una microstruttura di 1-5 µm sufficientemente fine da riflettere la luce in un colore specifico — senza necessità di post-lavorazione. Raggiungere contemporaneamente tutti e quattro questi obiettivi non è una questione di potenza, ma di fluenza.
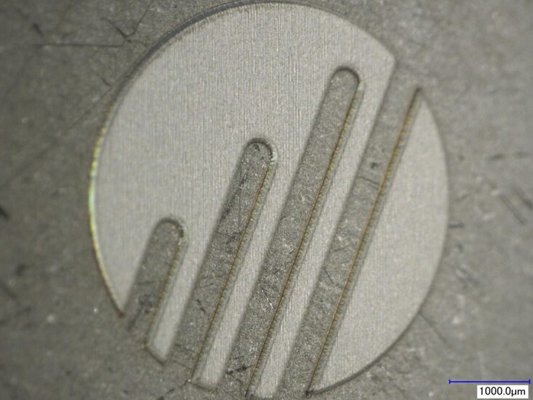
Questo documento tecnico, redatto da tre autori di Novanta, documenta una serie di test sistematici di incisione profonda su acciaio inossidabile utilizzando un laser a picosecondi da 40 W e 8 ps, una testina di scansione 2D Squirrel da 11 mm e una lente F-theta da 80 mm — variando la frequenza di ripetizione del laser (200 kHz vs 1 MHz), la potenza (50% vs 100%) e la modalità a raffica (da 1 a 10 impulsi) per mappare la fluenza in funzione della velocità di asportazione e della rugosità superficiale.
I punti chiave emersi includono:
- perché l’incisione profonda è limitata dalla qualità e non dalla potenza — una potenza media più elevata non migliora i risultati a meno che la velocità di scansione non aumenti
- Come la fluenza (densità di energia per impulso) si rapporta alla velocità di asportazione e alla rugosità superficiale — e dove le curve si invertono
- Quando il funzionamento a 200 kHz supera quello a 1 MHz: incisione profonda in cui l’elevata sovrapposizione degli impulsi a 1 MHz crea artefatti di bave di 30 µm
- Cosa fa il funzionamento in modalità a raffica: suddivide l’energia dell’impulso in 2/5/10 sottoimpulsi per regolare con precisione la fluenza al di sotto dei limiti di un singolo impulso
- Una ricetta pratica ottimale documentata: 0,6 J/cm² a 200 kHz, ~18 W, 10 impulsi in burst → incisione liscia sull’acciaio con finitura colorata
Scarica il documento tecnico completo per le curve di velocità di rimozione in funzione della fluenza per entrambe le frequenze di ripetizione, le mappe di rugosità superficiale con valori estremi da 1,5 µm a 30 µm e la ricetta ottimale documentata per l’incisione profonda su acciaio in applicazioni di gioielleria e orologeria — prima di ricorrere alla potenza laser massima predefinita e ottenere difetti con bordi bruciati.
