







기술 논문 개요
심도 깊은 에칭을 위한 에너지 밀도 최적화
심도 깊은 각인의 품질과 제거율은 평균 출력이 아닌 플루언스에 의해 결정됩니다.
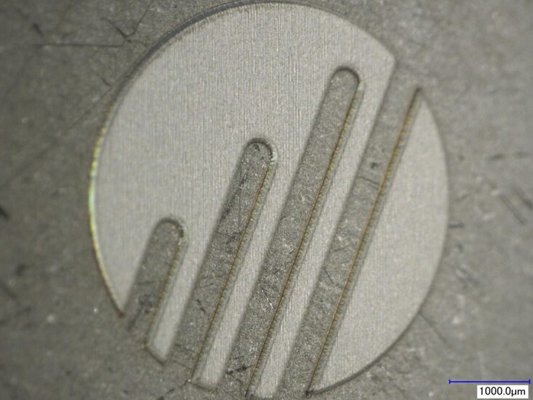
보석 및 시계 분야의 심도 깊은 조각은 매우 좁은 공정 범위 내에서 이루어집니다: 분당 약 5 mm³의 제거율, 2 µm 미만의 표면 거칠기, 50 µm의 날카로운 모서리, 버(burr) 없음, 그리고 후처리 없이도 빛을 반사하여 특정 색상을 나타낼 수 있을 만큼 미세한 1~5 µm의 미세구조를 갖추어야 합니다. 이 네 가지 목표를 동시에 달성하는 것은 출력 문제가 아니라 플루언스 문제입니다.
노반타(Novanta)의 저자 3명이 작성한 이 기술 논문은 40W 8ps 피코초 레이저, Squirrel 11mm 2D 스캔 헤드, 80mm F-theta 렌즈를 사용하여 스테인리스강에 대한 체계적인 심각인 테스트 결과를 기록하고 있으며, 레이저 반복 주파수 (200kHz 대 1MHz), 출력(50% 대 100%), 버스트 모드(1~10펄스)를 변화시켜 플루언스와 제거율 및 표면 거칠기 간의 관계를 분석했습니다.
주요 결론은 다음과 같습니다:
- 깊은 각인이 출력에 의해 제한되는 것이 아니라 품질에 의해 제한되는 이유 — 스캔 속도가 비례적으로 증가하지 않는 한, 더 높은 평균 출력은 결과를 개선하지 못함
- 플루언스(펄스당 에너지 밀도)가 제거율 및 표면 거칠기와 어떻게 연관되는지 — 그리고 곡선이 반전되는 지점
- 200kHz 작동이 1MHz보다 우수한 경우: 1MHz에서 높은 펄스 중첩으로 인해 30 µm의 버(burr) 아티팩트가 발생하는 깊은 각인
- 버스트 모드 작동의 효과: 펄스 에너지를 2/5/10개의 서브 펄스로 분할하여 단일 펄스 한계치 이하에서 플루언스를 미세 조정
- 실용적인 최적 설정 사례: 200kHz, ~18W, 10개의 버스트 펄스 시 0.6 J/cm² → 컬러 마감이 적용된 매끄러운 강철 조각
두 반복 주파수 전반에 걸친 제거율 대 플루언스 곡선, 1.5 µm에서 30 µm에 이르는 극단적인 표면 거칠기 맵, 그리고 보석 및 시계 응용 분야에서 강철 심각각에 대한 검증된 최적 레시피를 확인하세요 — 최대 레이저 출력을 무분별하게 사용해 가장자리가 타버린 아티팩트가 발생하는 상황을 피하기 위해.
