






Orientación del rayo láser
Precesión Elefante III
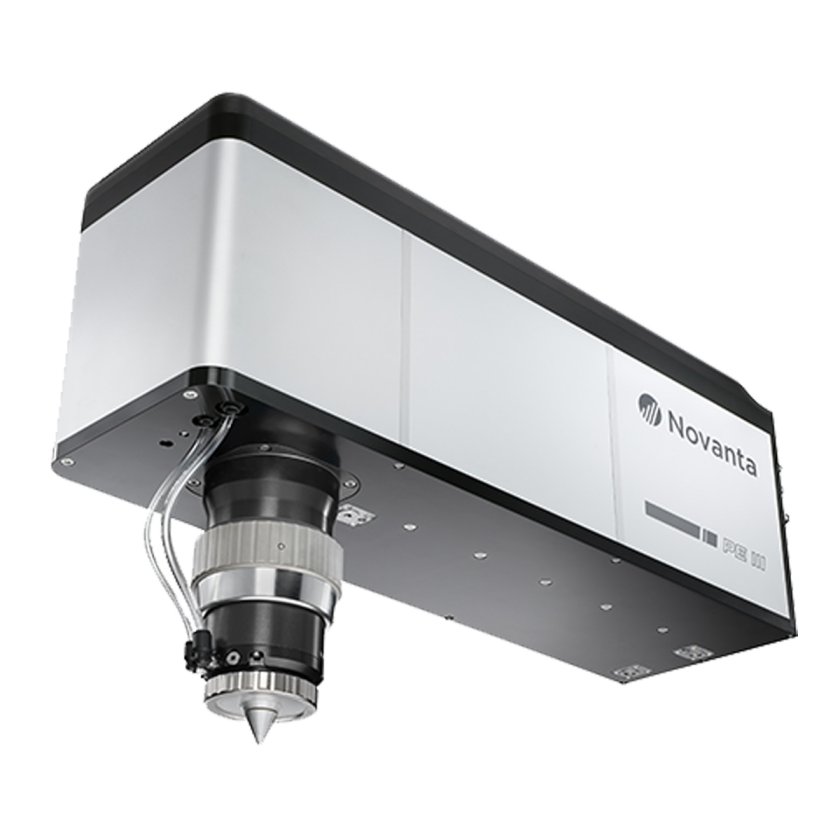
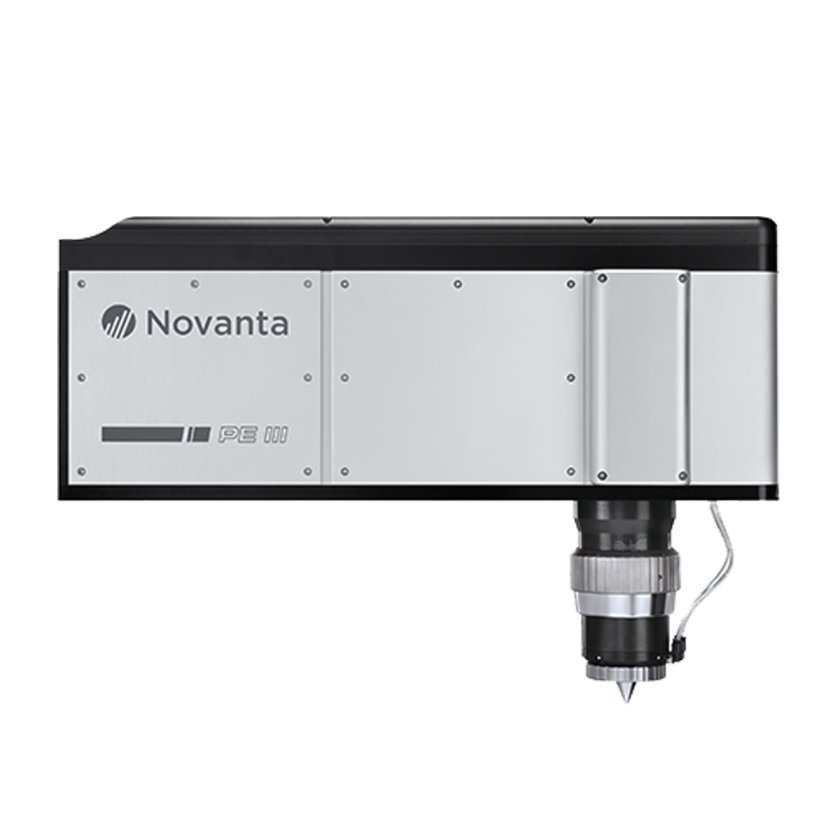
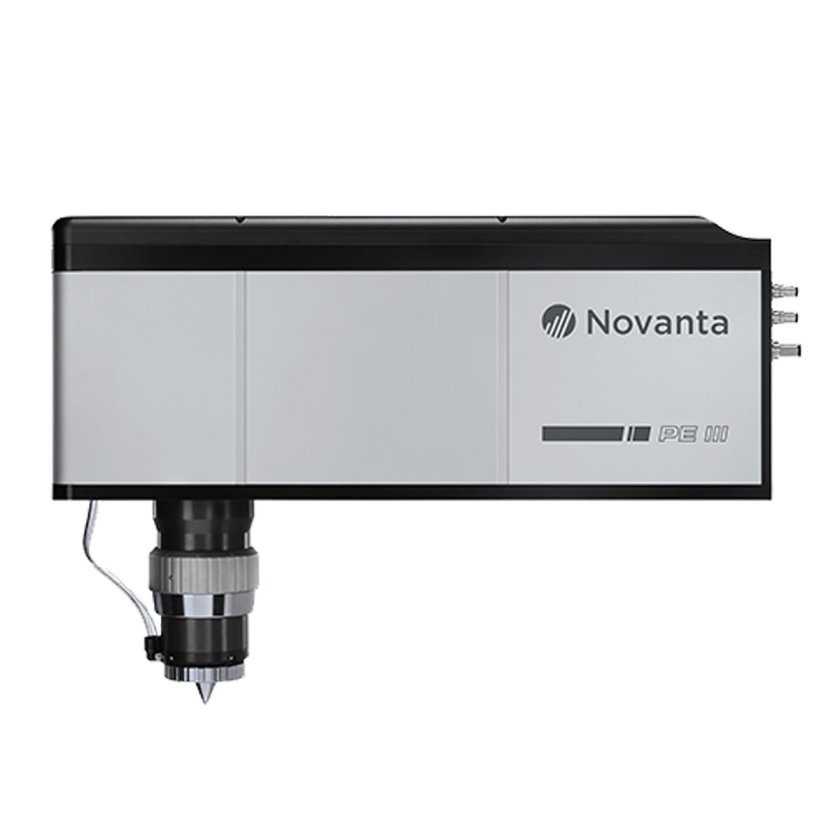
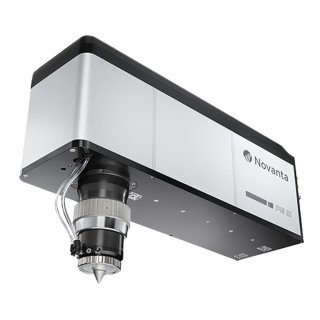
Precesión Elefante III
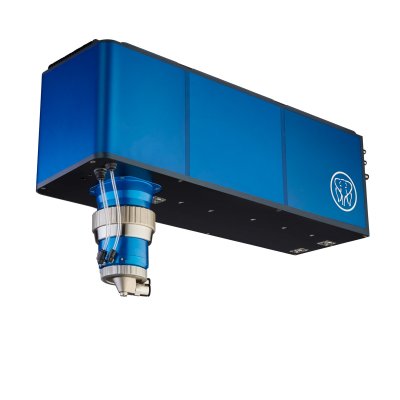
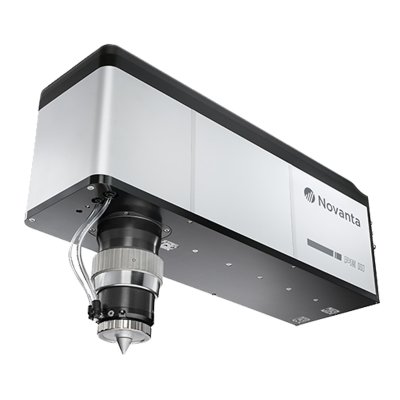
Control multieje avanzado para geometrías complejas y conicidades de precisión. Ofrece una flexibilidad, estabilidad y precisión superiores en aplicaciones exigentes. Permite el mecanizado en un solo paso de elementos complejos. Reduce la complejidad del sistema al tiempo que amplía sus capacidades.
Ideal para: sector aeroespacial, dispositivos médicos, taladrado de precisión
Ventaja clave: Estabilidad
Compatibilidad: Láseres de fibra, láseres ultrarrápidos, plataformas multieje
Resumen
La PRECESSION ELEPHANT III (PE III) es la solución perfecta para aplicaciones de micromecanizado en las que el éxito se mide por unos resultados precisos y uniformes, así como por unas velocidades de producción que mejoran la productividad. El PE III está diseñado para aplicaciones de taladrado, corte y micromecanizado por láser de alta precisión las 24 horas del día, los 7 días de la semana. El PE III ofrece la máxima flexibilidad para el taladrado de innovadoras geometrías de orificios y bordes con diferentes conicidades, ángulos de conicidad y formas, y permite la producción de microorificios perfectamente redondos, elípticos y con formas personalizadas. La PE III está disponible para los rangos de longitudes de onda verde e infrarrojo. Se recomienda el controlador Novanta ASC/InScript® y el paquete de software operativo para una programación y un control óptimos de la PE III.
Taladrado y corte de alta precisión
Diseñado para el taladrado de alta precisión de formas de orificios y ángulos de conicidad personalizados con la máxima reproducibilidad. También es ideal para aplicaciones avanzadas de corte con un control preciso del ángulo de los bordes. Los parámetros típicos del proceso incluyen:
| Especificaciones | IR | Verde |
|---|---|---|
| Rango de espesor del material | 0,02 – 1,5 mm | 0,02 – 0,7 mm |
| Tiempo de procesamiento de un orificio (típico) | 0,5 – 10 s | 0,5 – 10 s |
| Rango de diámetros de orificio | 50 – 1.000 µm | 25 – 500 µm |
| Ángulo máximo de conicidad negativa del cono completo de la pieza de trabajo 1 | ≤ 10° | ≤ 5° |
| Relación de aspecto máxima del orificio | ≤ 12:1 | ≤ 12:1 |
| Variación del diámetro entre orificios | ≤ 0,25 % | ≤ 0,25 % |
| Precisión del diámetro del orificio | ≤ 0,2 µm | ≤ 0,2 µm |
| Circularidad del orificio | ≥ 95 % | ≥ 95 % |
| Precisión en la posición de los hoyos tras el calentamiento | ≤ 1 µm | ≤ 1 µm |
| Calidad de la superficie de la pared 1 | Ra < 0,1 µm | Ra < 0,1 µm |
Escaneo por precesión
Nuestros cabezales de barrido de precesión permiten no solo el posicionamiento de un rayo láser, sino también el ajuste del ángulo de incidencia del rayo en cada punto de la pieza de trabajo. En un proceso de taladrado, el ángulo de incidencia también se denomina ángulo de precesión. Al taladrar un orificio con alta precisión, la inclinación de la superficie interna del orificio, el denominado ángulo de conicidad, solo puede obtenerse de forma fiable y reproducible si se utiliza un cabezal de barrido por precesión. La obtención de ángulos de arista definidos en el corte por láser o el micromecanizado por láser también requiere el uso de cabezales de precesión.
Boquilla de gas de proceso
El uso de un gas de proceso inerte, como el nitrógeno, resulta ideal para el taladrado y corte ultrarrápidos por láser de metales como el acero inoxidable, el aluminio, la cerámica y otros materiales frágiles. El gas de proceso inerte se utiliza para eliminar residuos y subproductos. El PRECESSION ELEPHANT incluye una boquilla especialmente diseñada para dirigir el flujo de gas hacia la superficie o zona de procesamiento, con el fin de lograr resultados más limpios y un rápido rendimiento. El gas de proceso también ayuda a mantener limpia la óptica de perforación.
Capacidades de ingeniería a medida
Gracias a nuestra experiencia y recursos altamente especializados, podemos ofrecer soluciones a medida para las necesidades de su aplicación. Con una amplia selección de diferentes fuentes láser, cabezales de barrido y sistemas de manipulación entre los que elegir, podemos desarrollar procesos láser que se adapten perfectamente a una gran variedad de productos, componentes y materiales específicos de cada cliente.
Especificaciones
| Modelo | Precesión Elefante III |
|---|---|
| Número de ejes | 5 ejes: coordenadas X, Y y Z + dos ángulos de inclinación del haz |
| Longitud de onda |
1020 – 1080 nm (NIR) 515 – 540 nm (VIS) |
| Distancia focal de la lente del objetivo | 60 mm |
| Frecuencia de precisión | 300 – 650 Hz (18 000 – 39 000 rpm) |
| Energía máxima por pulso / Longitud mínima del pulso |
IR: 500 µJ a 250 fs VIS: 250 µJ a 250 fs |
| Refrigeración | Agua |
| Gas de purga (cabezal / lente) | Nitrógeno / Cualquiera |
| Polarización (entrada/salida) | Lineal / Circular |
| Cámaras – Alineación (2) | Cámaras industriales con sensor CMOS de 1,3 megapíxeles de e2v |
| Cámara – Visual | Escaneo progresivo de 4,92 megapíxeles, relación de aspecto 4:3 |
- Filtrar por Tipo
- Notificación de cambio en el producto
- Ficha técnica
- Manual del software