







Présentation de l’article technique
Spécifications du laser et de la tête de balayage pour la découpe de feuilles d’anode de batteries de véhicules électriques
C’est l’architecture de la tête de balayage, et non la marque du laser, qui détermine le débit de la ligne de production de batteries pour véhicules électriques, exprimé en mètres par seconde.
La production de cellules pour véhicules électriques s’effectue en continu (roll-to-roll) à une vitesse de plusieurs mètres par seconde, et le responsable de ligne n’achète pas simplement « un laser » : il acquiert un sous-système de découpe intégré dans lequel la tête de balayage, la lentille F-Theta et la source laser assurent ensemble le débit ou se gênent mutuellement. Si vous choisissez une architecture de tête de balayage inadaptée ou une distance focale F-Theta incorrecte, vous limiterez votre débit en m/s avant même que la source laser ne devienne le goulot d’étranglement. Si vous optez pour un mode laser inapproprié (CW, ns ou ps), vous devrez faire un compromis entre la qualité des bavures et le risque lié à la stabilité des cellules pendant toute la durée de vie de la ligne.
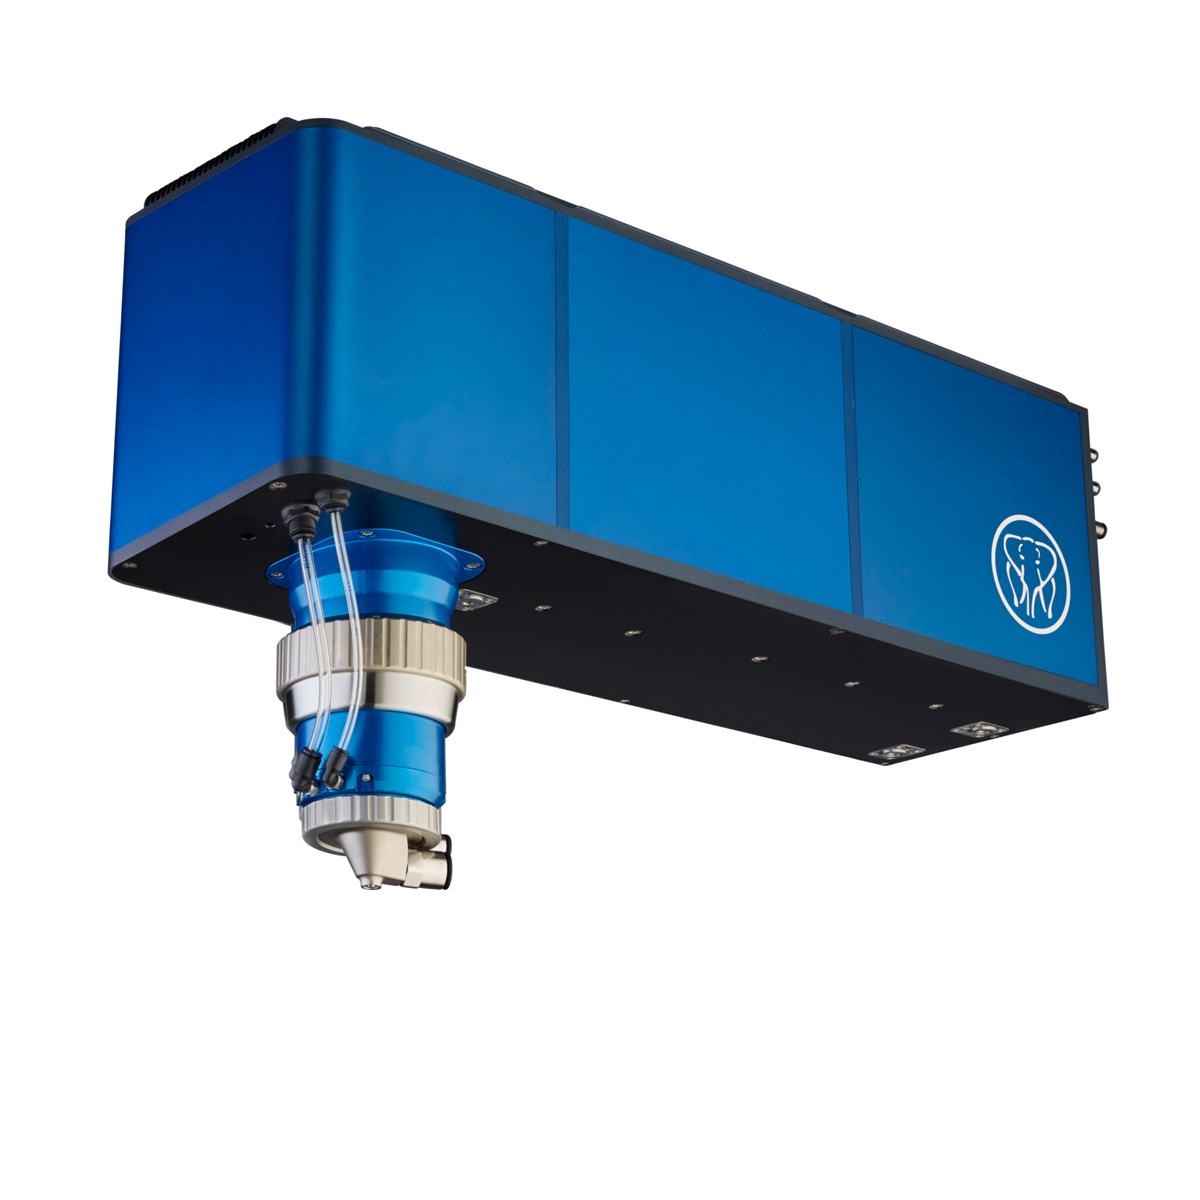
Ce document technique présente les résultats complets des tests comparatifs CW / ns / ps sur une anode en cuivre revêtue (100-150 µm) réalisés à l’aide des têtes de balayage numériques à 3 axes FIREFLY3D et hybrides à 2 axes versia de Novanta — et s’accompagne naturellement de l’article complémentaire de Novanta consacré au décapage en épingle à cheveux pour la partie « moteur » de la production de véhicules électriques, où la tête de balayage à double longueur d’onde Chameleon et le procédé en deux étapes Firestar i401 (CO₂ + fibre) complètent la cartographie des capacités de la ligne laser pour la fabrication des cellules et des stators.
Points clés à retenir :
- Pourquoi l’architecture des têtes de balayage est le levier de la chaîne de production de VE que les acheteurs sous-estiment — le choix entre les modèles numériques à 3 axes (FIREFLY3D) et hybrides (versia) détermine les possibilités offertes par vos choix de lentilles en aval
- Comment le choix de la configuration F-Theta fait la différence dans la fiche technique : une distance focale plus longue = un spot plus grand, mais une longueur de Rayleigh plus longue = une stabilité du processus face aux tolérances réelles des feuilles de métal
- Quand la fibre en mode continu (CW) est adaptée à votre ligne, quand le mode nanoseconde (ns) offre le juste milieu entre vitesse et qualité, et quand le mode picoseconde (ps) est la seule solution acceptable pour les cellules haut de gamme où la stabilité est cruciale
- À quoi ressemble concrètement la couverture laser EV d’un fournisseur unique : découpe d’anodes/cathodes + décapage de stators en épingle à cheveux + tête de balayage + infrastructure de contrôle au sein d’un même écosystème
- Un cadre d’approvisionnement pratique : ne définissez pas les spécifications des lasers de manière isolée — définissez le laser, la lentille et la tête de balayage comme un seul sous-système, et évaluez le fournisseur sur la base de preuves d’application tant du côté des cellules que du côté des moteurs
Téléchargez l’article technique complet pour découvrir la comparaison microscopique côte à côte des faces d’entrée et de sortie des découpes sur les quatre configurations laser, les profils de bavures et de jeu du microscope à balayage laser, ainsi que la matrice de classement qualitatif — et consultez également le document complémentaire sur le décapage en épingle à cheveux pour le processus côté moteur — avant de spécifier un ensemble laser et tête de balayage pour une ligne de production de batteries en vous basant uniquement sur la puissance moyenne.
