







Présentation de l’article technique
Optimisation de la densité d’énergie pour la gravure profonde
C’est la fluence, et non la puissance moyenne, qui détermine la qualité de la gravure en profondeur et le taux d’enlèvement de matière.
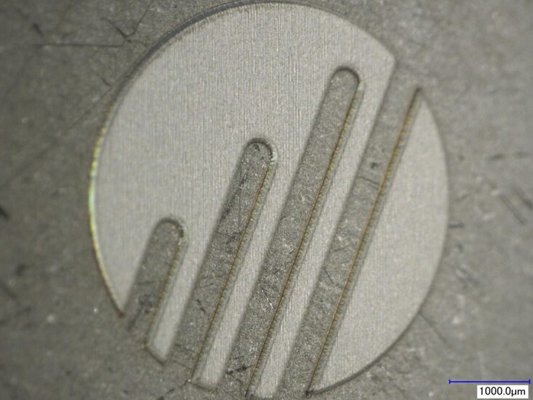
La gravure profonde pour la joaillerie et l’horlogerie s’inscrit dans une fenêtre de processus très étroite : taux d’enlèvement d’environ 5 mm³/min, rugosité de surface inférieure à 2 µm, angles nets de 50 µm, absence de bavures et une microstructure de 1 à 5 µm suffisamment fine pour réfléchir la lumière et produire une couleur spécifique — sans post-traitement. Atteindre ces quatre objectifs simultanément n’est pas une question de puissance. C’est une question de fluence.
Cet article technique rédigé par trois auteurs de Novanta rend compte d’essais systématiques de gravure profonde sur de l’acier inoxydable à l’aide d’un laser picoseconde de 40 W et 8 ps, d’une tête de balayage 2D Squirrel de 11 mm et d’une lentille F-thêta de 80 mm — en faisant varier la fréquence de répétition du laser (200 kHz contre 1 MHz), de la puissance (50 % contre 100 %) et du mode de rafale (1 à 10 impulsions) afin de mettre en corrélation la fluence avec le taux d’enlèvement et la rugosité de surface.
Principales conclusions :
- Pourquoi la gravure en profondeur est limitée par la qualité et non par la puissance — une puissance moyenne plus élevée n’améliore pas les résultats à moins que la vitesse de balayage n’augmente en conséquence
- Comment la fluence (densité d’énergie par impulsion) est liée au taux d’enlèvement et à la rugosité de surface — et à quel moment les courbes s’inversent
- Quand un fonctionnement à 200 kHz est préférable à 1 MHz : la gravure profonde où un fort chevauchement des impulsions à 1 MHz crée des bavures de 30 µm
- Ce qu’apporte le fonctionnement en mode rafale : répartir l’énergie de l’impulsion sur 2/5/10 sous-impulsions pour ajuster avec précision la fluence en dessous des limites d’une impulsion unique
- Une recette optimale et pratique documentée : 0,6 J/cm² à 200 kHz, ~18 W, 10 impulsions en rafale → gravure lisse sur acier avec finition colorée
Téléchargez l’article technique complet pour consulter les courbes de taux d’ablation en fonction de la fluence pour les deux fréquences de répétition, les cartes de rugosité de surface allant de 1,5 µm à 30 µm, ainsi que la recette optimale documentée pour la gravure profonde sur acier dans les applications de joaillerie et d’horlogerie — avant de vous rabattre sur la puissance laser maximale et de vous retrouver avec des artefacts de bords brûlés.
