






課題
プラスチック製の携帯電話フレームに「プレミアム」な金属仕上げを施す、新しいマーキングシステム用のレーザ光源を提供すること
用途
精密加工
ソリューション
波長9.3 μm、広い周波数範囲を持つti100p CO₂レーザは、クロムのような光沢のある仕上げと、柔らかなブラッシュドメタル仕上げの両方を実現します。
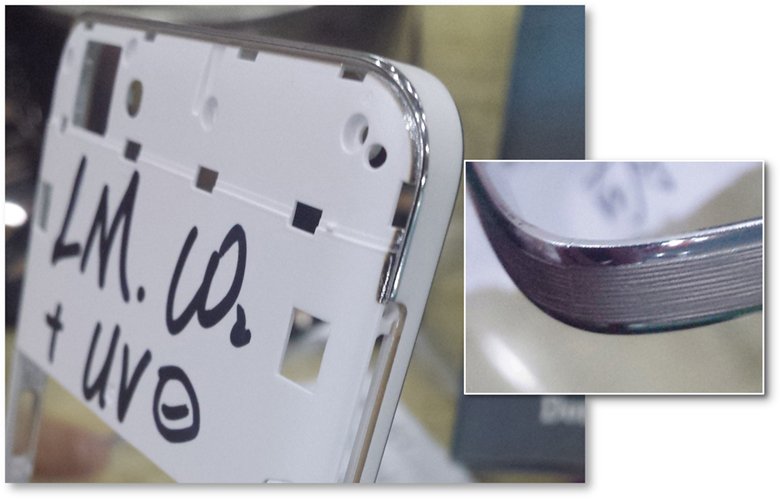
大手レーザーマーキング機メーカーは、Novanta のアプリケーションエンジニアと提携し、プラスチック製の携帯電話フレームに「高級感あふれる」メタリック仕上げを施す新しいレーザーマーキングシステムを開発しました。 これらの携帯電話のフレームには、Typicalに、Alberdingk UC 90 や Primal HG 1000 のようなポリウレタン/アクリル系ハイブリッドの光沢コーティングが施されていますが、これらは一般的なレーザ波長にさらされると溶融や変形を起こしやすいという課題がありました。 この課題の解決は、携帯電話メーカーにとって大幅なコスト削減につながるだけでなく、使い勝手の向上も期待できる可能性があります:
- 材料費の削減 — プラスチックは調達しやすく、ケースの成形はプレス加工や切断に比べてはるかに安価です
- 軽量化 — ユーザーが「手にした時の感触」が大幅に向上するだけでなく、メーカーから小売業者、そしてエンドユーザーへの輸送コストも削減される
- 使い勝手の向上– 表面にテクスチャを施すことで、ユーザーのグリップ力を高め、滑りを防ぐ
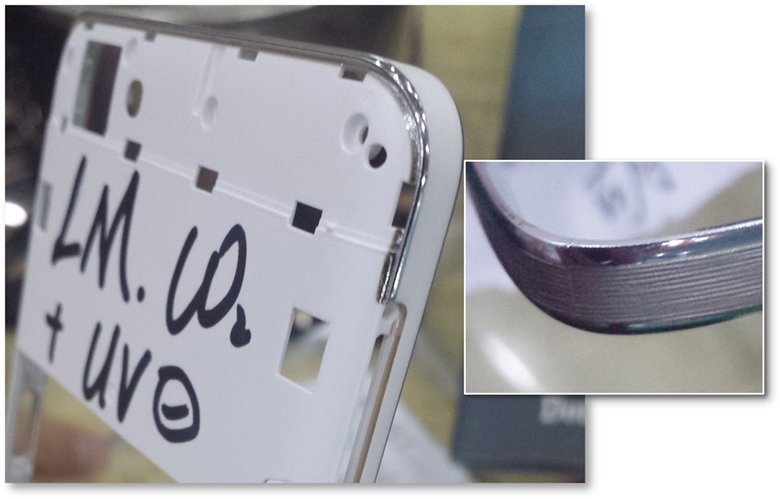
金属製の携帯電話ケースと同等の外観品質をプラスチック製ケースで実現するには、2種類の仕上げが必要でした。すなわち、高度に研磨された「クローム調」のエッジと、平らな面にはブラッシュドサテン仕上げです。 プラスチック製の携帯電話フレームには釉薬コーティングが施されていたため、Novantaのアプリケーションエンジニアは、下地のプラスチックに影響を与えることなく光沢コーティングに加工を施すことで、マークの金属的な外観を高め、耐久性も向上させることができると判断しました。
最初の技術的課題は、適切なレーザ波長を見つけることでした。Synrad社のアプリケーションエンジニアは、分光計を使用して透過率データを測定し、そのデータを曲線にプロットして最適な波長を決定しました。
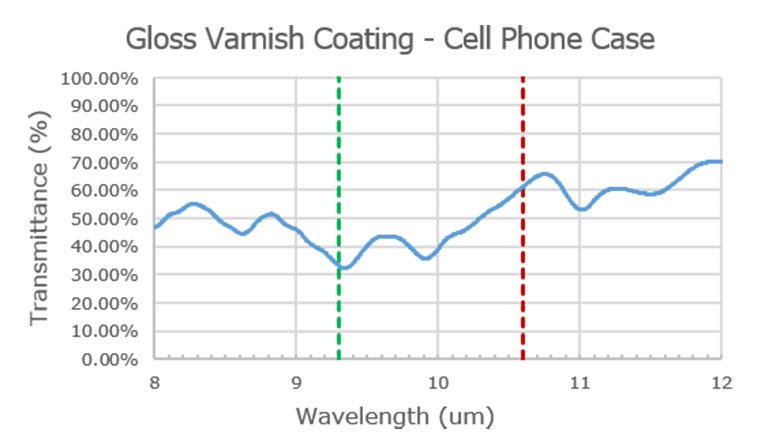
透過率曲線によると、9.3 μmのレーザは、一般的に利用されている10.6 μmのレーザに比べて透過率が25%低いことが示されました。この低い透過率により、ノヴァンタのSynradレーザは、下地のプラスチックに損傷を与えることなく、光沢コーティングに高速マーキングすることが可能になります。
9.3 μmという波長を特定できたことは重要でしたが、Novanta社は低出力モデルを含め、9.3 μm波長のSynradブランドレーザを複数提供しているため、テストはここで終わりませんでした。生産スループットの向上を図るため、Novanta社のアプリケーションエンジニアはti100pレーザを推奨しました。
100ワットの出力と9.3 μmの波長を組み合わせることで、光沢コーティングの適切なテクスチャ加工と研磨を確保しつつ、最大のスループット速度を実現しました。 プラスチック製の携帯電話フレームに高品質な金属のような仕上げを施す際、波長 9.3 μm、広い周波数範囲を持つ ti100p を使用することで、クロムのような光沢のある仕上げと、柔らかなブラッシュドメタル仕上げの両方を実現できます。