







技術論文の概要
深刻印加工におけるエネルギー密度の最適化
刻印の品質と除去率は、平均出力ではなくフルエンスによって決まる。
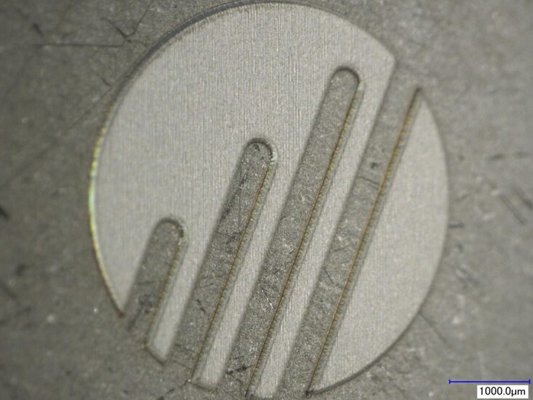
宝飾品や時計向けの刻印加工は、極めて狭いプロセスウィンドウの中で行われます。具体的には、除去率約5 mm³/min、表面粗さ2 µm未満、50 µmの鋭い角部、バリの発生なし、そして後処理なしで特定の色に光を反射させるほど微細な1~5 µmの微細構造が求められます。 これら4つの目標をすべて同時に達成することは、出力の問題ではなく、フルエンスの問題である。
Novantaの著者3名によるこの技術論文では、40Wの8psピコ秒レーザ、Squirrel 11mm 2Dスキャンヘッド、および80mm F-θレンズを使用し、ステンレス鋼を対象とした体系的な刻印試験の結果を報告しています。この試験では、レーザの繰り返し周波数 (200kHz 対 1MHz)、出力(50% 対 100%)、バーストモード(1~10パルス)を変化させ、フルエンスと除去率および表面粗さとの関係を明らかにしています。
主な知見は以下の通りです:
- 深い刻印において、品質を制限するのは出力ではなく、深さである理由――スキャン速度が比例して向上しない限り、平均出力を高くしても結果は改善されない
- フルエンス(パルスあたりのエネルギー密度)が除去率および表面粗さにどのように対応するか――そして曲線が反転するポイント
- 200kHz動作が1MHz動作を上回る場合:1MHzでの高いパルス重なりにより30 µmのバリが発生する深刻印加工
- バーストモード動作の効果:パルスエネルギーを2/5/10のサブパルスに分割し、単一パルスの限界以下でフルエンスを微調整する
- 実用的な最適パラメータの記録:200kHz、約18W、10バーストパルス、0.6 J/cm² → 色付き仕上げの滑らかな鋼材刻印
両方の繰り返し周波数における除去率対フルエンス曲線、 1.5 µmから30 µmの極端な範囲にわたる表面粗さマップ、および宝飾品や時計用途における鋼の刻印に向けた実証済みの最適設定を、完全な技術論文からダウンロードしてください。レーザ出力を最大に設定して、エッジの焦げ跡といったアーティファクトが生じる事態を避けるために。
