







技术论文概述
利用二氧化碳激光实现聚碳酸酯的优化加工
决定聚碳酸酯切割边缘质量的是波长和频率,而非功率。
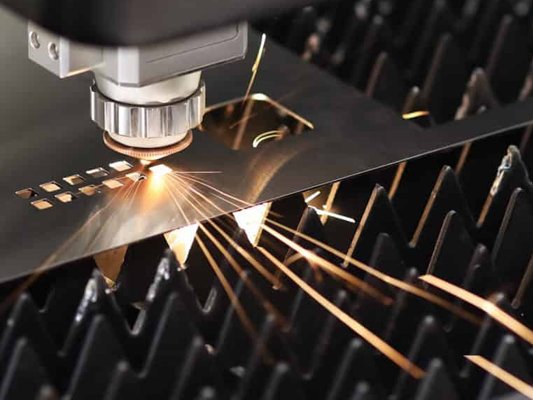
聚碳酸酯是制造透明前大灯镜头、显示屏盖板以及坚固医疗外壳的理想材料——但其激光切割性能极差却众所周知。 标准的 10.6 µm 二氧化碳激光波长在聚碳酸酯分子中的吸收不足,能量会向周围材料散逸,并在切口边缘产生黄至棕色的分解现象。对于切口外露的光学应用而言,这种变色正是核心问题所在。
本文记录了一项由 Synrad 激光器进行的系统性对比试验,涵盖四个参数变量——波长(9.3 µm 与 10.6 µm)、频率(1 kHz 至 50 kHz)、辅助气体类型(空气与氮气)以及辅助气体压力 (1 bar 至 4 bar)——在三种聚碳酸酯等级(Makrolon® 2405 标准型、2447 紫外线稳定型、6555 阻燃型)上进行的系统性对比,旨在确定能够产生干净、无色聚碳酸酯切口的工艺配方。
主要结论包括:
- 聚碳酸酯切口边缘为何会变色——以及吸收物理学如何驱动这一现象
- 准连续操作(50 kHz+)如何消除低频脉冲切割产生的变色现象
- 何时应选择 9.3 µm 以实现高速切割(70 mm/s),何时应选择 10.6 µm 以实现绝对无色(50 mm/s)
- 何种辅助气体压力至关重要(≥4 bar)——以及为何氮气相较于加压空气并无优势
- 针对三种 Makrolon® PC 牌号(标准型、抗紫外线型、阻燃型)经过验证的实用四参数工艺配方
下载完整的技术论文,获取聚碳酸酯吸收光谱数据、涵盖所有四个参数变量的并排切割对比,以及您可直接应用的经验证的参数配方
