







Übersicht über technische Beiträge
Auswahl von Laser und Scankopf für das Schneiden von Anodenfolien für Elektrofahrzeugbatterien
Die Architektur des Scankopfes – und nicht die Lasermarke – bestimmt den Durchsatz der Elektrofahrzeug-Batterie-Produktionslinie in Metern pro Sekunde.
Die Produktion von Elektrofahrzeugzellen erfolgt im Roll-to-Roll-Verfahren mit einer Geschwindigkeit von Metern pro Sekunde, und der Produktionsleiter kauft nicht einfach „einen Laser“ – er kauft ein integriertes Schneidesubsystem, bei dem der Scankopf, die F-Theta-Linse und die Laserquelle entweder gemeinsam den Durchsatz gewährleisten oder sich gegenseitig beeinträchtigen. Wählt man die falsche Scankopfarchitektur oder die falsche F-Theta-Brennweite, begrenzt man den Durchsatz in m/s, noch bevor die Laserquelle überhaupt zum Engpass wird. Wählt man die falsche Lasermodalität (CW vs. ns vs. ps), geht man für die gesamte Lebensdauer der Anlage einen Kompromiss zwischen Gratqualität und dem Risiko der Zellstabilität ein.
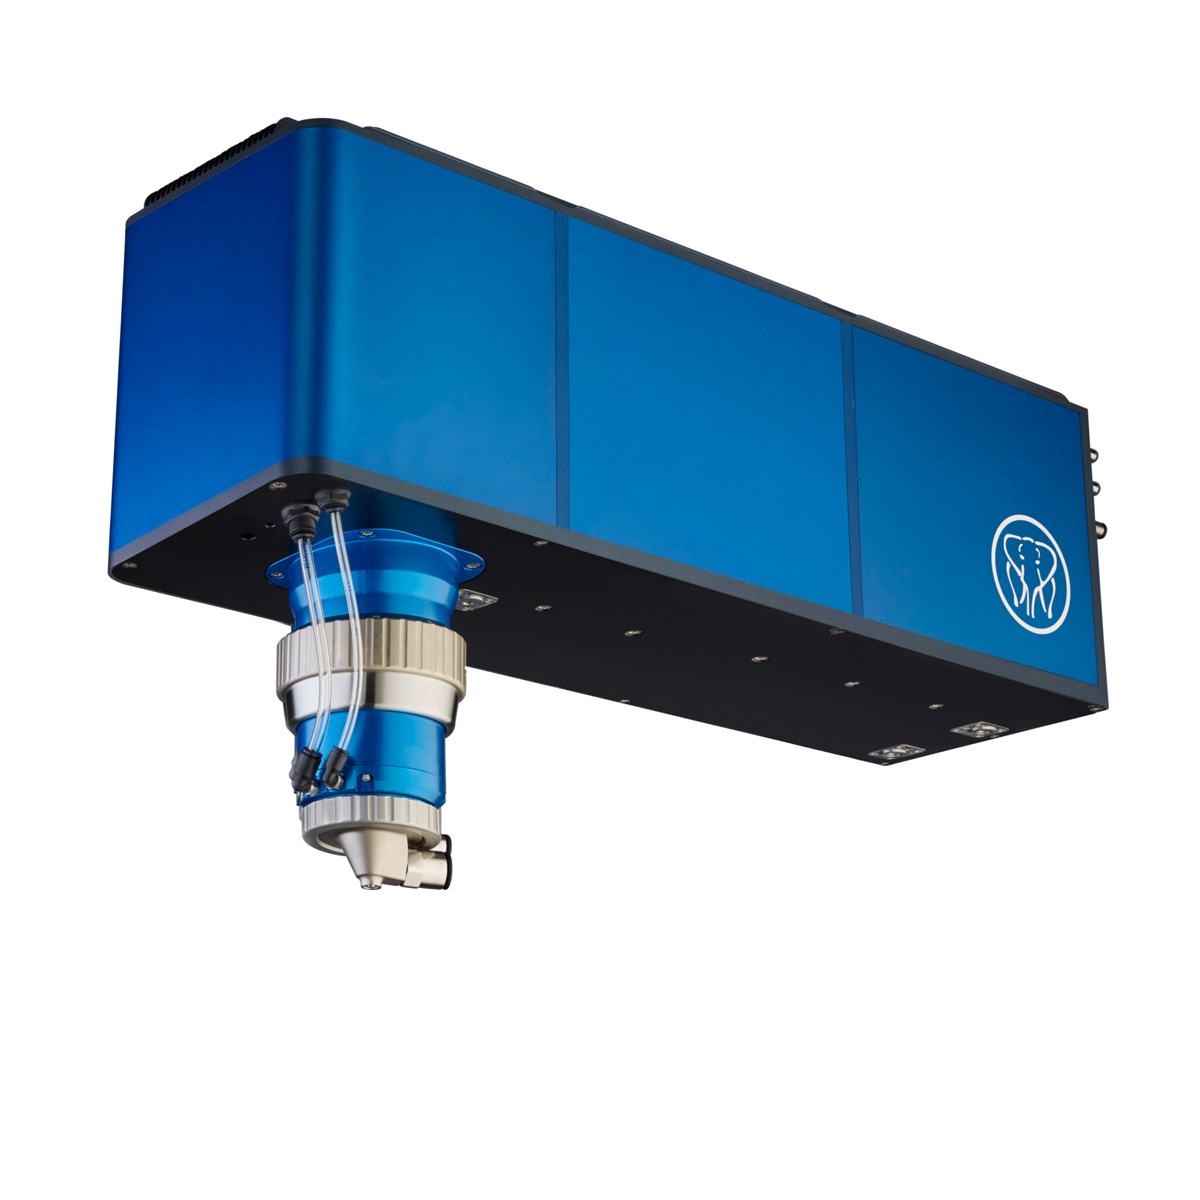
Dieses Fachpapier dokumentiert den vollständigen CW-/ns-/ps-Benchmark an beschichteten Kupferanoden (100–150 µm) unter Verwendung der digitalen 3-Achsen-Scan-Köpfe FIREFLY3D und der hybriden 2-Achsen-Scan-Köpfe versia von Novanta — und lässt sich nahtlos mit Novantas begleitendem Artikel zum „Hairpin Stripping“ für den Motorbereich der Elektrofahrzeugproduktion kombinieren, wo der Chameleon-Doppelwellenlängen-Scan-Kopf und der Firestar i401 CO₂- + Faser-Zweistufenprozess die Leistungsübersicht der Laserlinien sowohl für die Zell- als auch für die Statorfertigung vervollständigen.
Zu den wichtigsten Erkenntnissen gehören:
- Warum die Scankopfarchitektur der Hebel in der EV-Fertigungslinie ist, den Käufer unterschätzen – die Wahl zwischen digitalem 3-Achsen- (FIREFLY3D) und Hybrid- (versia) Scankopf entscheidet darüber, welche Möglichkeiten sich für die nachgelagerte Linsenauswahl ergeben
- Wie die Wahl des F-Theta-Systems über Erfolg oder Misserfolg im Datenblatt entscheidet: längere Brennweite = größerer Spot, aber längere Rayleigh-Länge = Prozessstabilität unter realen Folientoleranzen
- Wann CW-Faserlaser für Ihre Produktionslinie geeignet sind, wann ns-Laser den Mittelweg zwischen Geschwindigkeit und Qualität bieten und wann ps-Laser die einzig akzeptable Lösung für Premium-Zellen sind, bei denen die Zellstabilität entscheidend ist
- So sieht die Abdeckung durch EV-Laser eines einzigen Anbieters in der Praxis aus: Anoden-/Kathoden-Zellenschneiden + Hairpin-Stator-Abisolierung + Scankopf + Steuerungsinfrastruktur in einem einzigen Ökosystem
- Ein praktischer Ansatz für die Beschaffung: Spezifizieren Sie Laser nicht isoliert – sondern definieren Sie Laser, Linse und Scankopf als ein Subsystem und prüfen Sie den Anbieter sowohl hinsichtlich zellseitiger als auch motorseitiger Anwendungsnachweise
Laden Sie das vollständige Fachpapier herunter, um die Mikroskopaufnahmen der Schnitt-Eintritts- und -Austrittsseiten bei allen vier Laserkonfigurationen im direkten Vergleich zu sehen, die Grate- und Spielprofile des Laserscanning-Mikroskops sowie die qualitative Bewertungsmatrix – und verweisen Sie zusätzlich auf das Begleitpapier zum „Hairpin Stripping“ für den motorseitigen Prozess –, bevor Sie ein Laser- und Scankopf-Paket für die Batterielinie allein anhand der Durchschnittsleistung spezifizieren.
