







Übersicht über den Fachbeitrag
Optimierung der Energiedichte für die Tiefengravur
Nicht die durchschnittliche Leistung, sondern die Fluenz bestimmt die Qualität und die Abtragsrate bei der Tiefgravur.
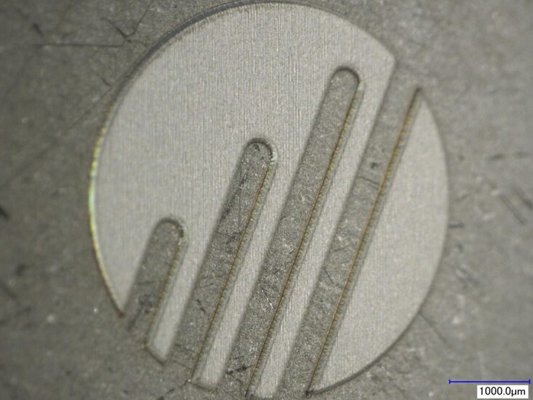
Die Tiefgravur für Schmuck und Uhren findet in einem engen Prozessfenster statt: Abtragsrate von ca. 5 mm³/min, Oberflächenrauheit unter 2 µm, scharfe Ecken mit 50 µm, keine Grate und eine Mikrostruktur von 1–5 µm, die fein genug ist, um Licht in eine bestimmte Farbe zu reflektieren – ohne Nachbearbeitung. Das gleichzeitige Erreichen aller vier Ziele ist kein Leistungsproblem. Es ist ein Fluenzproblem.
Dieser Fachartikel von drei Autoren von Novanta dokumentiert systematische Tests zur Tiefgravur auf Edelstahl unter Verwendung eines 40-W-8-ps-Pikosekundenlasers, eines Squirrel-11-mm-2D-Scankopfes und einer 80-mm-F-Theta-Linse – wobei die Laserwiederholfrequenz (200 kHz vs. 1 MHz), der Leistung (50 % vs. 100 %) und des Burst-Modus (1–10 Impulse), um die Fluenz in Abhängigkeit von der Abtragsrate und der Oberflächenrauheit abzubilden.
Zu den wichtigsten Erkenntnissen gehören:
- Warum die Tiefengravur qualitätsbegrenzt und nicht leistungsbegrenzt ist – eine höhere Durchschnittsleistung verbessert die Ergebnisse nur, wenn die Abtastgeschwindigkeit entsprechend skaliert wird
- Wie sich die Fluenz (Energiedichte pro Impuls) auf die Abtragsrate und die Oberflächenrauheit auswirkt – und wo sich die Kurven umkehren
- Wann der 200-kHz-Betrieb den 1-MHz-Betrieb übertrifft: bei tiefen Gravuren, bei denen eine hohe Impulsüberlappung bei 1 MHz zu 30-µm-Grate führt
- Was der Burst-Modus bewirkt: Aufteilung der Impulsenergie auf 2/5/10 Teilimpulse zur Feinabstimmung der Fluenz unterhalb der Grenzen eines Einzelimpulses
- Ein dokumentiertes, praktisch optimales Verfahren: 0,6 J/cm² bei 200 kHz, ~18 W, 10 Burst-Impulse → glatte Stahlgravur mit farbigem Finish
Laden Sie das vollständige technische Dokument herunter, um die Kurven zur Abtragsrate im Vergleich zur Fluenz bei beiden Wiederholungsraten einzusehen, die Oberflächenrauheitskarten von 1,5 µm bis zu Extremwerten von 30 µm sowie das dokumentierte optimale Rezept für die Tiefgravur von Stahl in Schmuck- und Uhrenanwendungen – bevor Sie standardmäßig die maximale Laserleistung wählen und am Ende Artefakte in Form von verbrannten Kanten erhalten.
