







技术论文概述
电动汽车电池阳极箔切割用激光器与扫描振镜的选型
决定电动汽车电池生产线以米/秒为单位产能的关键在于扫描振镜架构,而非激光器品牌。
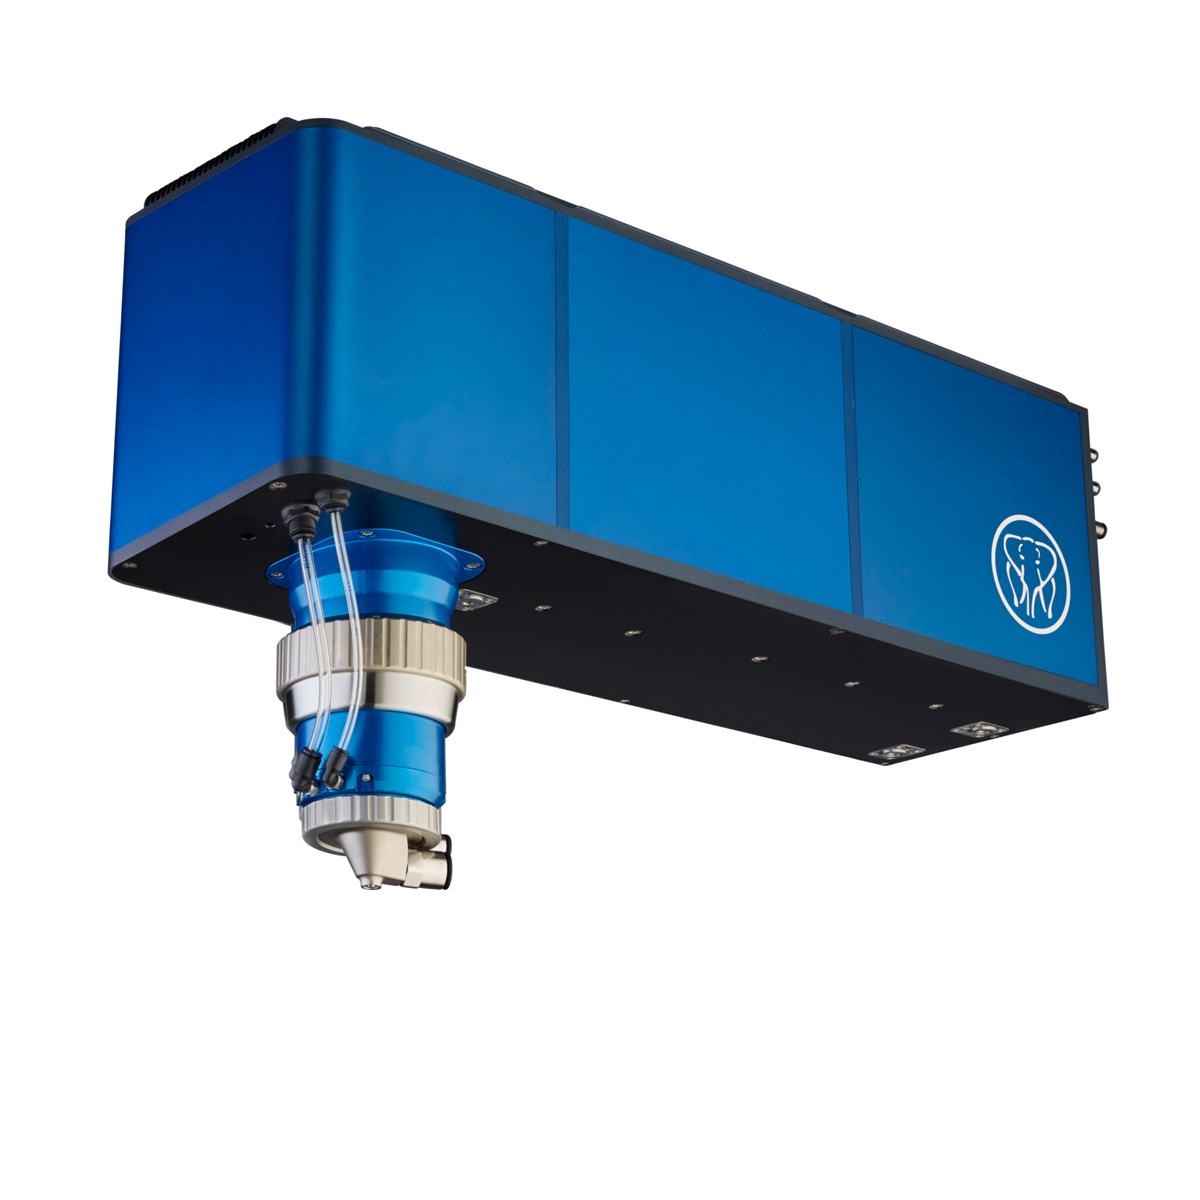
电动汽车电池的生产采用每秒数米的卷对卷工艺,生产线经理购买的并非“一台激光器”——而是购买一个集成的切割子系统,其中扫描振镜、F-Theta透镜和激光源要么共同提升产能,要么相互制约。 若选型错误的扫描振镜架构或 F-Theta 焦距,在激光器成为瓶颈之前,您的米/秒吞吐量就已受到限制。若选型错误的激光器模式(连续波 CW 与纳秒 ns 与皮秒 ps 之间),您将在整条生产线的使用寿命内,在毛刺质量与电芯稳定性风险之间做出权衡。
本技术论文记录了通过Novanta的FIREFLY3D数字三轴和versia混合双轴扫描振镜,在镀膜铜阳极(100-150 µm)上进行的完整CW/ns/ps基准测试 ——该论文与Novanta关于电动汽车生产电机侧的配套论文《发夹式剥线》自然形成互补,其中Chameleon双波长扫描振镜和Firestar i401 CO₂ + 光纤两步工艺,共同完善了电池和定子制造的激光生产线能力图谱。
关键要点包括:
- 为何扫描振镜架构是买家往往低估的电动汽车生产线关键杠杆——数字三轴(FIREFLY3D)和混合(versia)扫描振镜的选型将决定您后续镜头选择的性能上限
- F-Theta系统的选择如何决定规格表的成败:更长的焦距意味着更大的光斑,但更长的瑞利长度则能在实际箔材公差条件下确保工艺稳定性
- 何时应选用连续波(CW)光纤激光器,何时纳秒(ns)激光能兼顾速度与质量,以及在对电池稳定性要求极高的高端电池生产中,皮秒(ps)激光为何是唯一可接受的选择
- 单一供应商的EV激光器解决方案在实际应用中的覆盖范围:在同一生态系统下实现阳极/阴极电池切割 + 发夹形定子剥离 + 扫描振镜 + 控制基础设施
- 实用的采购框架:不要孤立指定激光器规格——应将激光器、透镜和扫描振镜视为一个子系统,并从电池端和电机端两方面审核供应商的应用验证
下载完整技术论文,其中包含针对全部四种激光器配置下切割入口和出口侧的并排显微镜对比图、 激光扫描显微镜下的毛刺和间隙剖面图,以及定性排名矩阵——同时请参考《发夹形剥离》配套论文中关于电机侧工艺的内容——切勿仅凭平均功率这一指标就确定电池生产线所需的激光器与扫描振镜组合方案。
