






Laserstrahlsteuerung
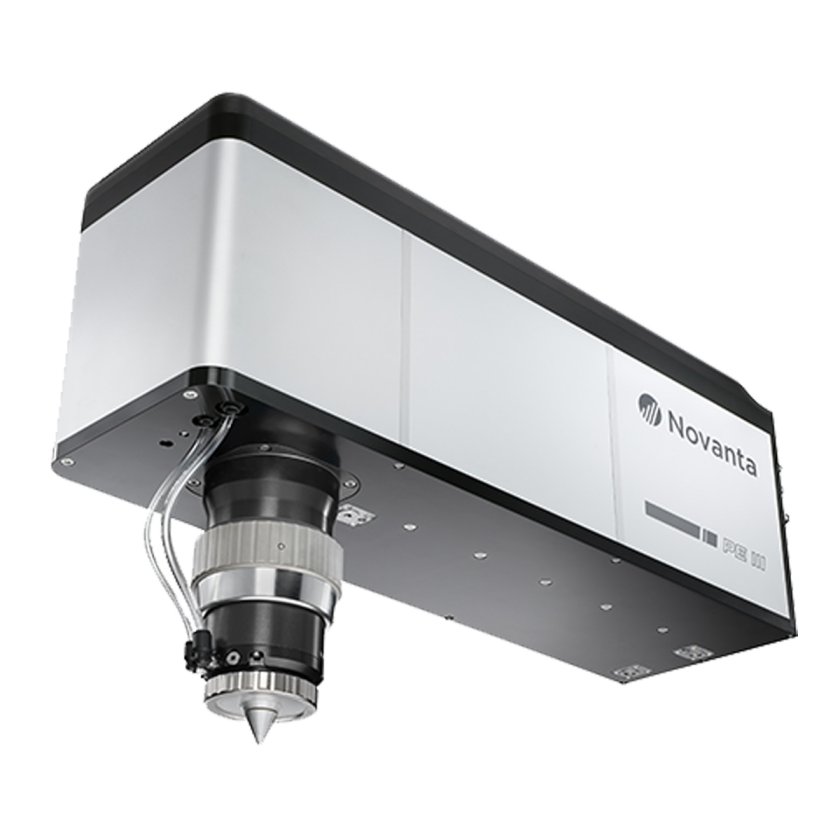
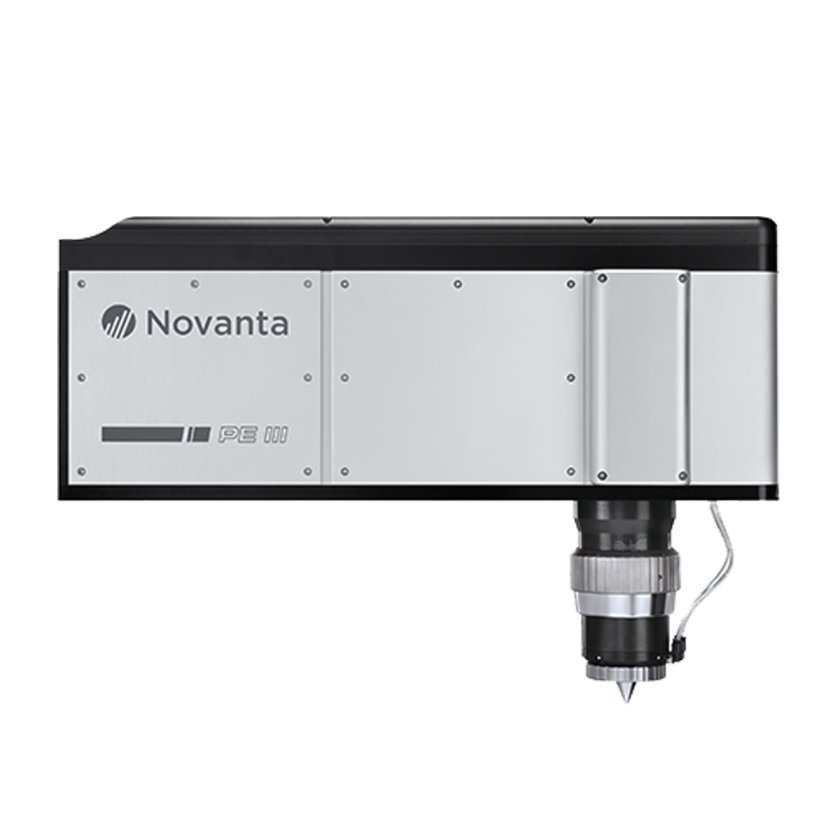
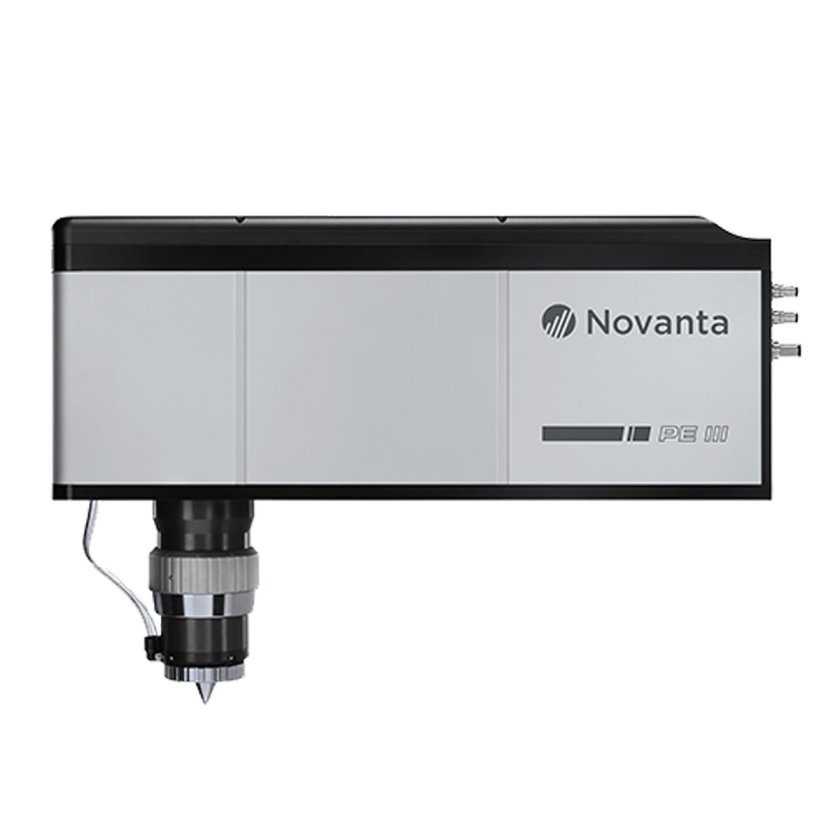
Precession Elephant III
Precession Elephant III
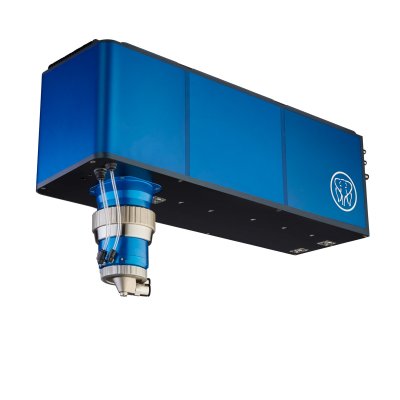
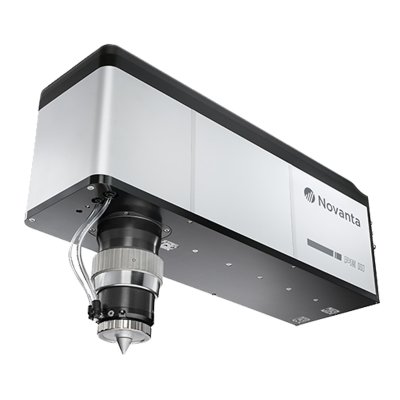
Fortschrittliche Mehrachsensteuerung für komplexe Geometrien und präzises Verjüngen. Bietet überragende Flexibilität, Stabilität und Genauigkeit bei anspruchsvollen Anwendungen. Ermöglicht die Bearbeitung komplexer Merkmale in einem einzigen Arbeitsschritt. Reduziert die Systemkomplexität und erweitert gleichzeitig die Leistungsfähigkeit.
Am besten geeignet für: Luft- und Raumfahrt, Medizinprodukte, Präzisionsbohren
Hauptvorteil: Stabilität
Kompatibilität: Faserlaser, ultraschnelle Laser, mehrachsige Plattformen
Übersicht
Der PRECESSION ELEPHANT III (PE III) ist die perfekte Lösung für Anwendungen in der Mikrobearbeitung, bei denen der Erfolg an präzisen, konsistenten Ergebnissen und Durchsatzgeschwindigkeiten gemessen wird, die die Produktivität steigern. Der PE III ist für hochpräzise Laserbohr-, Schneid- und Mikrobearbeitungsanwendungen im 24/7-Betrieb ausgelegt. Der PE III bietet maximale Flexibilität beim Bohren innovativer Bohrloch- und Kantengeometrien mit unterschiedlichen Konizitäten, Konuswinkeln und Formen und ermöglicht die Herstellung perfekt runder, elliptischer und kundenspezifisch geformter Mikrobohrungen. Die PE III ist für den grünen und den infraroten Wellenlängenbereich erhältlich. Für die optimale Programmierung und Steuerung der PE III wird das Novanta ASC/InScript®-Steuerungs- und Betriebssoftwarepaket empfohlen.
Hochpräzises Bohren und Schneiden
Entwickelt für das hochpräzise Bohren kundenspezifischer Bohrlochformen und Konizitätswinkel mit höchster Reproduzierbarkeit. Eignet sich zudem ideal für anspruchsvolle Schneidanwendungen mit präziser Kantenwinkelsteuerung. Typische Prozessparameter sind:
| Spezifikation | IR | Grün |
|---|---|---|
| Materialdickenbereich | 0,02 – 1,5 mm | 0,02 – 0,7 mm |
| Bearbeitungszeit pro Bohrung (typisch) | 0,5 – 10 s | 0,5 – 10 s |
| Bohrungsdurchmesserbereich | 50 – 1.000 µm | 25 – 500 µm |
| Max. negativer Konuswinkel des Vollkegels,Werkstück 1 | ≤ 10° | ≤ 5° |
| Max. Loch-Seitenverhältnis | ≤ 12:1 | ≤ 12:1 |
| Durchmesserschwankungen von Loch zu Loch | ≤ 0,25 % | ≤ 0,25 % |
| Genauigkeit des Lochdurchmessers | ≤ 0,2 µm | ≤ 0,2 µm |
| Rundheit der Bohrung | ≥ 95 % | ≥ 95 % |
| Genauigkeit der Lochposition nach dem Aufwärmen | ≤ 1 µm | ≤ 1 µm |
| Wandoberflächenqualität1 | Ra < 0,1 µm | Ra < 0,1 µm |
Präzessionsabtastung
Unsere Präzessions-Scanköpfe ermöglichen nicht nur die Positionierung eines Laserstrahls, sondern auch die Einstellung des Einfallswinkels des Strahls an jedem Punkt des Werkstücks. Bei einem Bohrvorgang wird der Einfallswinkel auch als Präzessionswinkel bezeichnet. Beim hochpräzisen Bohren einer Bohrung lässt sich die Neigung der inneren Bohrungsfläche, der sogenannte Konuswinkel, nur dann zuverlässig und reproduzierbar erzeugen, wenn ein Präzessions-Scankopf verwendet wird. Auch die Erzeugung definierter Kantenwinkel beim Laserschneiden oder bei der Lasermikrobearbeitung erfordert den Einsatz von Präzessionsköpfen.
Prozessgasdüse
Die Verwendung eines inerten Prozessgases wie Stickstoff ist ideal für das ultraschnelle Laserbohren und -schneiden von Metallen wie Edelstahl, Aluminium, Keramik und anderen spröden Werkstoffen. Das inerte Prozessgas dient dazu, Späne und Nebenprodukte abzutransportieren. Der PRECESSION ELEPHANT verfügt über eine speziell entwickelte Düse, die den Gasstrom auf die Bearbeitungsfläche lenkt, um sauberere Ergebnisse bei hoher Durchsatzrate zu erzielen. Das Prozessgas trägt zudem dazu bei, die Bohroptik sauber zu halten.
Maßgeschneiderte technische Lösungen
Dank unserer hochspezialisierten Fachkompetenz und Ressourcen können wir maßgeschneiderte Lösungen für Ihre Anwendungsanforderungen anbieten. Mit einer großen Auswahl an verschiedenen Laserquellen, Scanköpfen und Handhabungssystemen können wir Laserprozesse entwickeln, die perfekt auf eine Vielzahl kundenspezifischer Produkte, Komponenten und Materialien zugeschnitten sind.
Technische Daten
| Modell | Precession Elephant III |
|---|---|
| Anzahl der Achsen | 5 Achsen: X-, Y- und Z-Koordinaten + zwei Neigungswinkel des Trägers |
| Wellenlänge |
1020–1080 nm (NIR) 515–540 nm (VIS) |
| Brennweite des Objektivs | 60 mm |
| Präzisionsfrequenz | 300 – 650 Hz (18.000 – 39.000 U/min) |
| Maximale Impulsenergie / Kürzeste Impulslänge |
IR: 500 µJ bei 250 fs VIS: 250 µJ bei 250 fs |
| Kühlung | Wasser |
| Spülgas (Kopf / Linse) | Stickstoff / Beliebig |
| Polarisation (Eingang / Ausgang) | Linear / Kreisförmig |
| Kameras – Ausrichtung (2) | Industriekameras mit einem 1,3-Megapixel-CMOS-Sensor von e2v |
| Kamera – Bild | Progressive Scan, 4,92 Megapixel, Seitenverhältnis 4:3 |
- Nach filtern Typ
- Benachrichtigung über Produktänderungen
- Datenblatt
- Softwarehandbuch