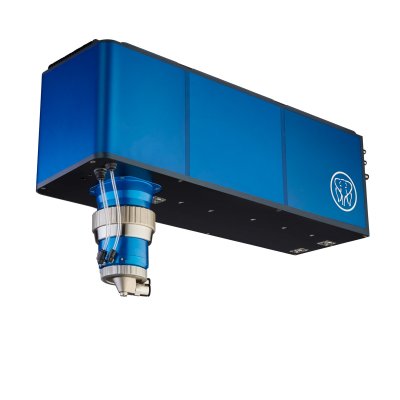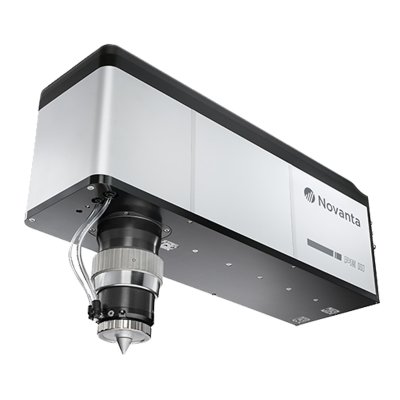







Orientation du faisceau laser
Éléphant de précession III
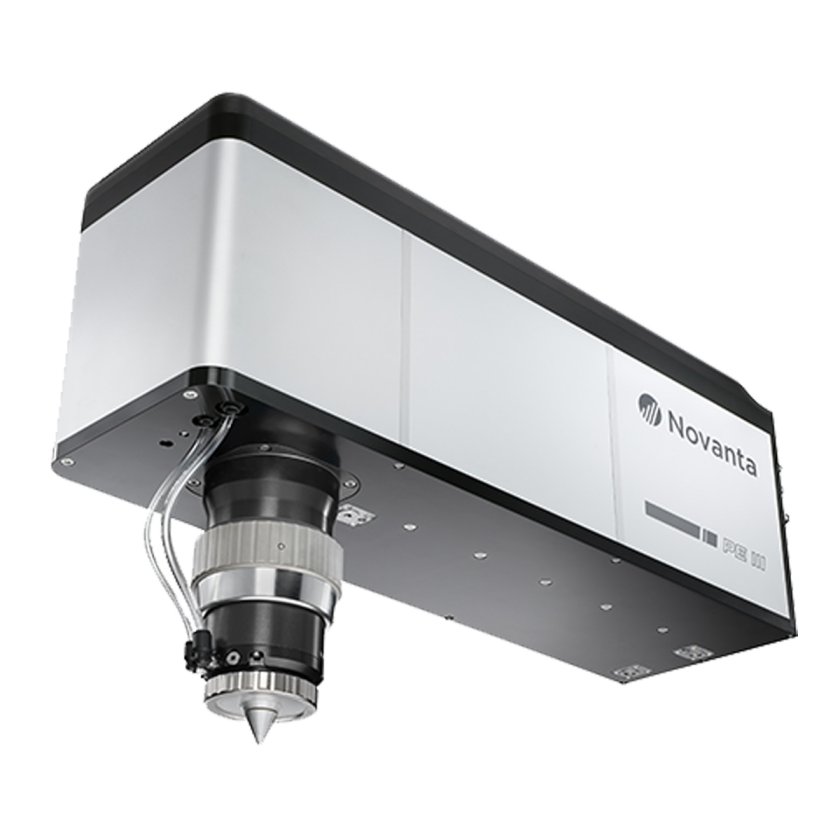
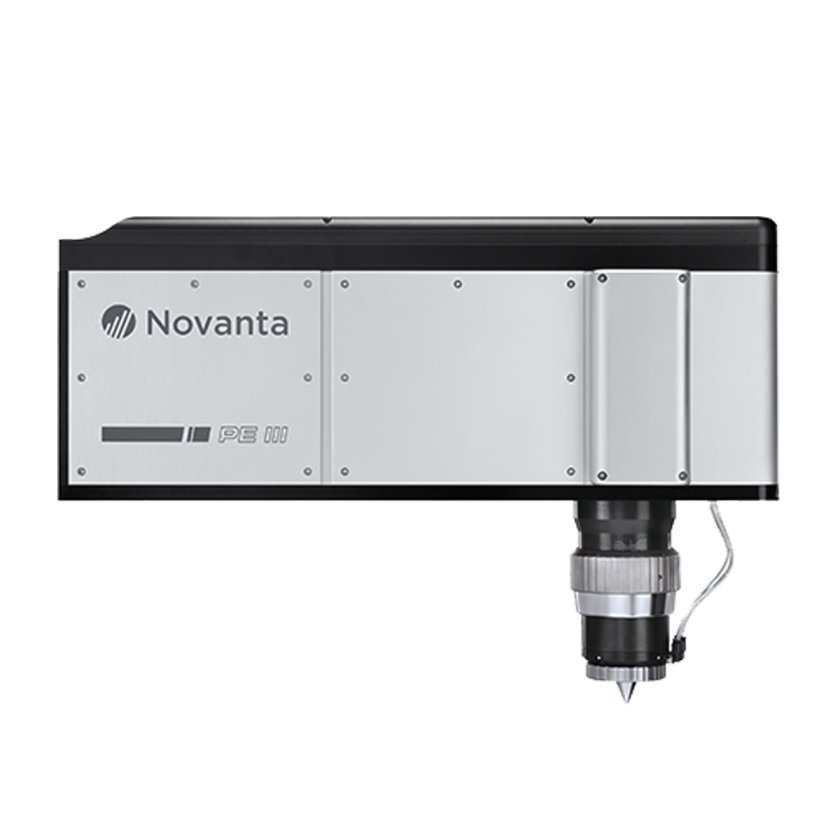
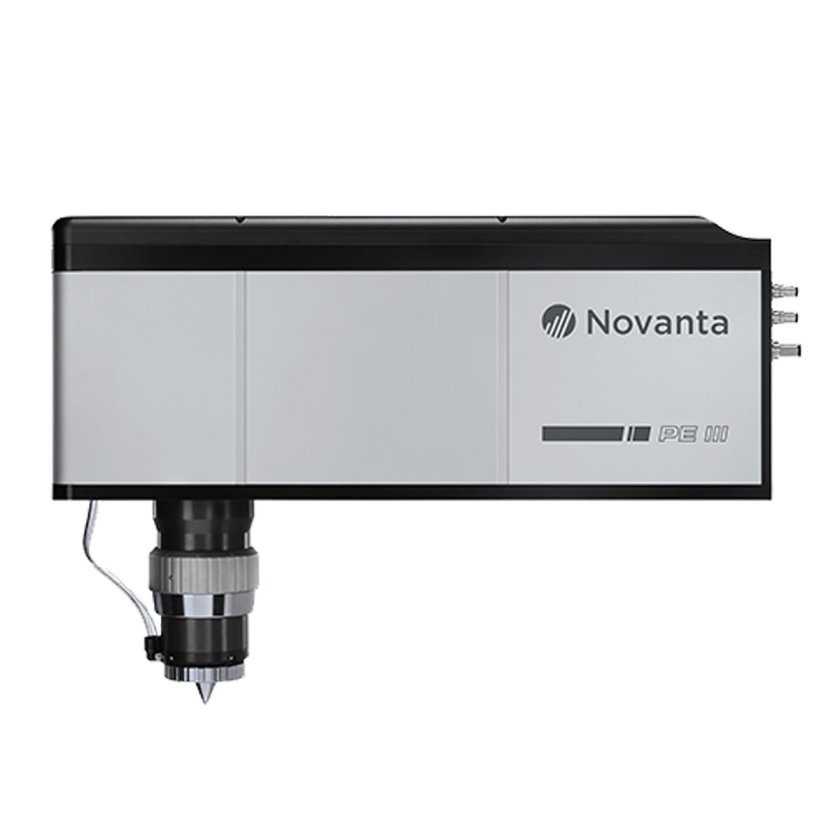
Éléphant de précession III
Commande multiaxiale avancée pour les géométries complexes et les coniques de précision. Offre une flexibilité, une stabilité et une précision supérieures dans les applications exigeantes. Permet l’usinage en une seule étape de formes complexes. Réduit la complexité du système tout en élargissant ses capacités.
Idéal pour : l’aérospatiale, les dispositifs médicaux, le perçage de précision
Avantage clé : la stabilité
Compatibilité : lasers à fibre, lasers ultra-rapides, plateformes multiaxes
Présentation générale
Le PRECESSION ELEPHANT III (PE III) est la solution idéale pour les applications de micro-usinage où la réussite se mesure à l’aune de résultats précis et constants, ainsi qu’à des cadences de production qui améliorent la productivité. Le PE III est conçu pour des applications de perçage, de découpe et de micro-usinage au laser de haute précision, 24 heures sur 24 et 7 jours sur 7. Le PE III offre une flexibilité maximale pour le perçage de géométries innovantes de trous et de bords présentant différentes conicités, différents angles de conicité et différentes formes, et permet la production de micro-trous parfaitement ronds, elliptiques et de formes personnalisées. Le PE III est disponible pour les gammes de longueurs d’onde vertes et infrarouges. Le contrôleur Novanta ASC/InScript® et le progiciel d’exploitation sont recommandés pour une programmation et un contrôle optimaux du PE III.
Perçage et découpe de haute précision
Conçu pour le perçage de haute précision de formes de trous et d’angles de conicité personnalisés avec une reproductibilité maximale. Également idéal pour les applications de découpe avancées avec un contrôle précis de l’angle des arêtes. Les paramètres de processus typiques comprennent :
| Caractéristiques techniques | IR | Vert |
|---|---|---|
| Plage d'épaisseur du matériau | 0,02 – 1,5 mm | 0,02 – 0,7 mm |
| Temps de traitement d'un trou (typique) | 0,5 – 10 s | 0,5 – 10 s |
| Plage de diamètres des trous | 50 – 1 000 µm | 25 à 500 µm |
| Angle maximal de conicité négative de la pièce à usiner à cône plein 1 | ≤ 10° | ≤ 5° |
| Rapport d'aspect maximal du trou | ≤ 12:1 | ≤ 12:1 |
| Variation du diamètre d'un trou à l'autre | ≤ 0,25 % | ≤ 0,25 % |
| Précision du diamètre des alésages | ≤ 0,2 µm | ≤ 0,2 µm |
| Circularité du trou | ≥ 95 % | ≥ 95 % |
| Précision de la position des trous après le préchauffage | ≤ 1 µm | ≤ 1 µm |
| Qualité de la surface murale 1 | Ra < 0,1 µm | Ra < 0,1 µm |
Balayage par précession
Nos têtes de balayage à précession permettent non seulement le positionnement d’un faisceau laser, mais aussi le réglage de l’angle d’incidence du faisceau en chaque point de la pièce. Dans le cadre d’un processus de perçage, l’angle d’incidence est également appelé angle de précession. Lors du perçage d’un trou avec une grande précision, l’inclinaison de la surface interne du trou, appelée « angle de conicité », ne peut être obtenue de manière fiable et reproductible qu’à l’aide d’une tête de balayage à précession. La réalisation d’angles de bord définis lors de la découpe laser ou du micro-usinage laser nécessite également l’utilisation de têtes à précession.
Buse de gaz de procédé
L’utilisation d’un gaz de traitement inerte tel que l’azote est idéale pour le perçage et la découpe laser ultra-rapides de métaux tels que l’acier inoxydable, l’aluminium, la céramique et d’autres matériaux fragiles. Le gaz de traitement inerte sert à éliminer les débris et les sous-produits. Le PRECESSION ELEPHANT intègre une buse spécialement conçue pour diriger le flux de gaz vers la surface ou la zone d’usinage, afin d’obtenir des résultats plus propres avec un débit élevé. Le gaz de traitement contribue également à maintenir la propreté de l’optique de perçage.
Compétences d’ingénierie sur mesure
Grâce à notre expertise et à nos ressources hautement spécialisées, nous pouvons fournir des solutions sur mesure adaptées à vos besoins d’application. Avec un large choix de sources laser, de têtes de balayage et de systèmes de manutention, nous pouvons développer des procédés laser parfaitement adaptés à une grande variété de produits, de composants et de matériaux spécifiques à chaque client.
Caractéristiques techniques
| Modèle | Éléphant de précession III |
|---|---|
| Nombre d'axes | 5 axes : coordonnées X, Y et Z + deux angles d'inclinaison du faisceau |
| Longueur d'onde |
1 020 – 1 080 nm (NIR) 515 – 540 nm (VIS) |
| Distance focale de l'objectif | 60 mm |
| Fréquence de précision | 300 – 650 Hz (18 000 – 39 000 tr/min) |
| Énergie maximale par impulsion / Durée minimale de l'impulsion |
IR : 500 µJ à 250 fs VIS : 250 µJ à 250 fs |
| Refroidissement | Eau |
| Gaz de purge (tête / lentille) | Azote / N'importe lequel |
| Polarisation (entrée / sortie) | Linéaire / Circulaire |
| Caméras – Alignement (2) | Caméras industrielles équipées d'un capteur CMOS e2v de 1,3 mégapixels |
| Caméra – Visuel | Balayage progressif, 4,92 mégapixels, format 4:3 |
- Filtrer par Type
- Avis de modification de produit
- Fiche technique
- Manuel du logiciel